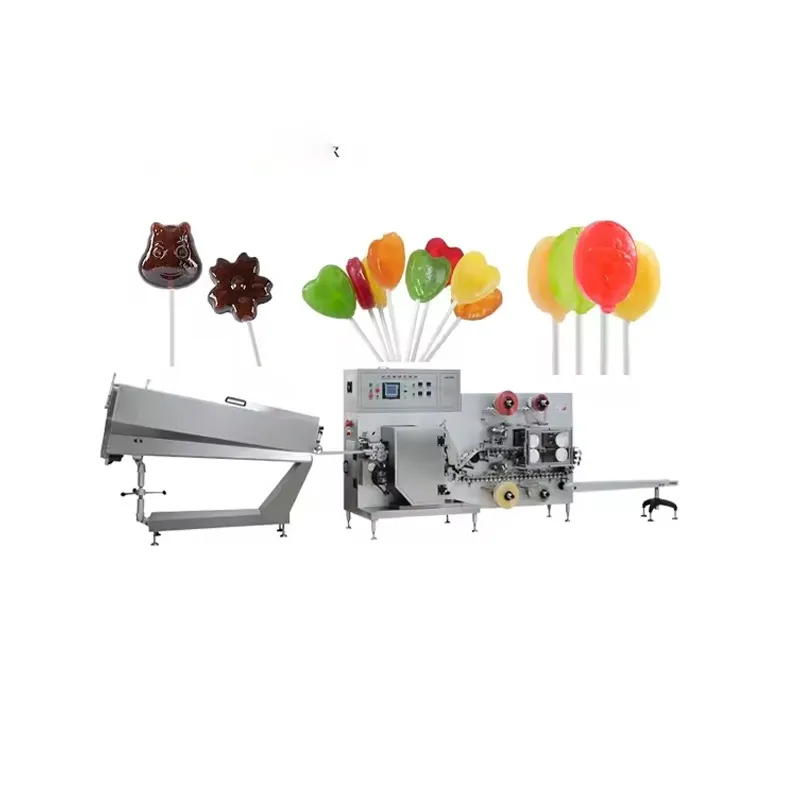
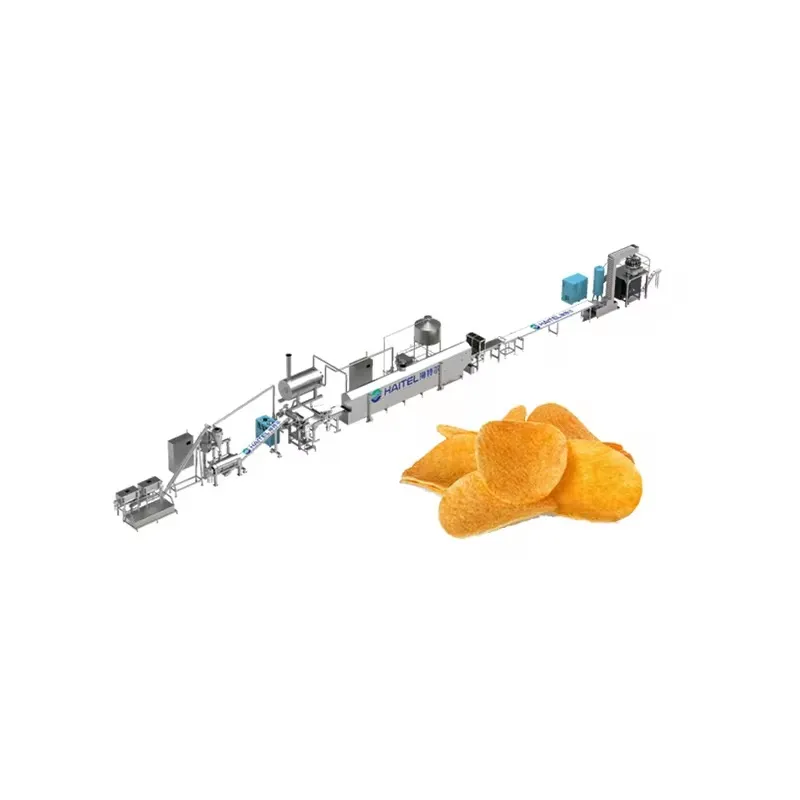
Мы производим линию HTL-620 для изготовления жевательной резинки с ксилитом — комплект оборудования, построенный вокруг экструдера с различными формами, который позволяет выпускать двухцветные конфеты, изделия комбинированных форм и конфеты с джемовой начинкой. В этой статье мы, как производитель линии, подробно рассказываем, из чего состоит комплекс, какие продукты на нём выпускаются, что означают заявленные технические параметры на практике и как организовать работу с нами — от первого запроса до запуска линии.
Материал адресован тем, кто принимает решения: руководителям кондитерских производств, главным технологам, начальникам производства и специалистам по закупкам оборудования. Все технические данные в статье приведены строго на основании документации производителя и не дополняются ничем сверх них. Если после прочтения останутся вопросы — вы найдёте, как связаться с нами, в конце статьи.
Отдельно подчеркнём: жевательная резинка с ксилитом — востребованная категория, в которой покупатель обращает внимание и на состав, и на форму, и на качество завёртки. Поэтому мы проектируем линию не как одну машину, а как согласованную цепочку участков: подготовка массы, экструзия и формование, охлаждение, завёртывание и финальная полировка готовых изделий. Именно согласованность участков определяет, будет ли продукция стабильного качества на любой скорости работы линии.
Мы часто объясняем заказчикам простую мысль: в категории жевательных изделий покупатель возвращается не за «впечатлением от первого раза», а за одинаковым продуктом в каждой пачке. Поэтому в нашей линии главный критерий инженерных решений — повторяемость: одинаковая масса, одинаковая форма и одинаковая завёртка от первой до последней партии смены.
Что представляет собой линия HTL-620
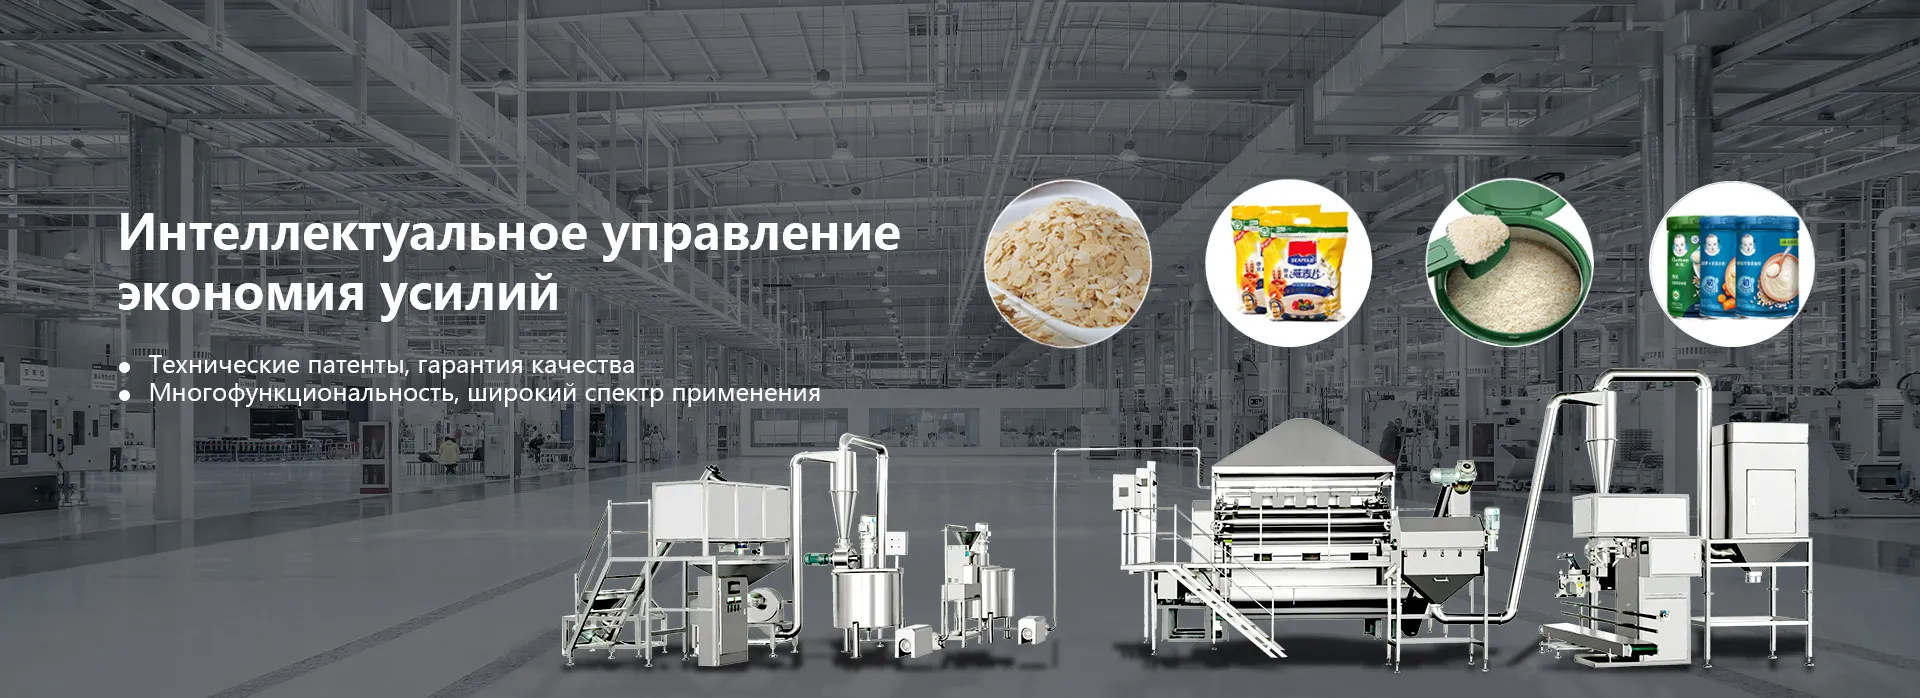
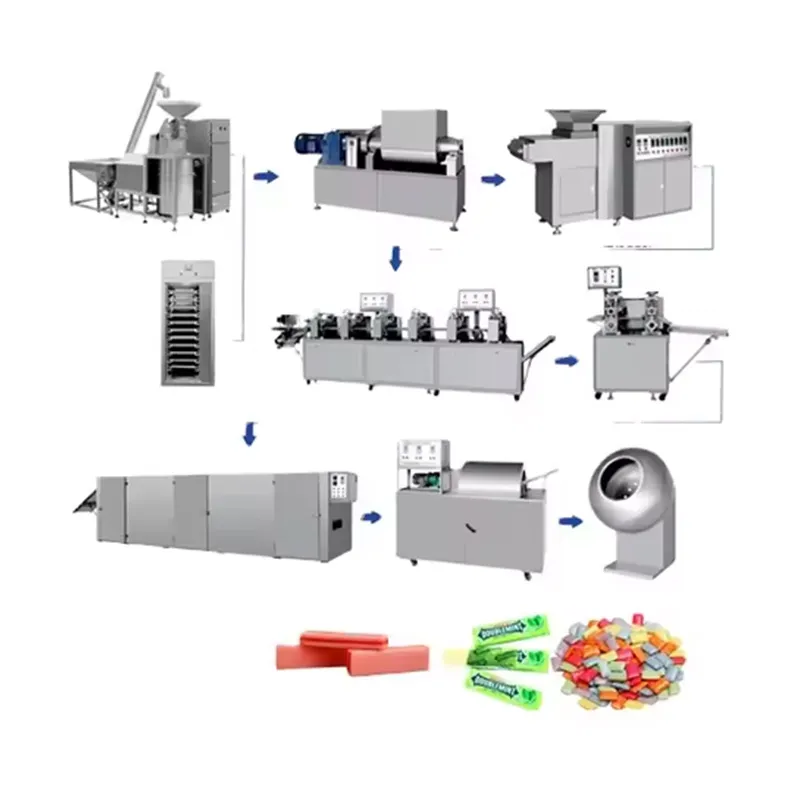
HTL-620 — это линия для производства жевательной резинки, построенная вокруг экструдера с различными формами. По схеме производителя технологическая цепочка включает участки подготовки и подачи массы, экструзию, формование изделий, охлаждение, завёртывание и полировку готовой продукции. Такой состав закрывает путь продукта от пластичной массы до завёрнутого и отполированного изделия, готового к передаче на склад или в упаковку потребителю.
Последовательность участков не случайна: каждый следующий шаг технологической цепочки предъявляет свои требования к предыдущему. Формование требует массы с определённой пластичностью, завёртывание — изделий с заданной геометрией и температурой, полировка — аккуратной завёртки. Линия проектируется как целое, чтобы эти требования выполнялись автоматически, без ручных компенсаций между участками.
Ядро линии: экструдер с различными формами
Ключевая машина комплекса — экструдер, главное свойство которого отражено уже в описании производителя: экструдер с различными формами. Сменные формующие элементы дают линии ассортиментную гибкость без замены основного оборудования — под каждую задачу подбирается форма под конкретный вид продукции.
С практической точки зрения сменные формы — это инструмент, которым производство управляет самостоятельно: переход между видами продукции выполняется заменой формующего элемента и настройкой режимов, а не согласованием нового проекта и закупкой новой машины. Для предприятия это означает короткий путь от идеи нового продукта до его опытной партии.
Шнековая система: три шнека с регулировкой скорости
В экструдере применена трёхшнековая система: количество шнеков — 3, скорость вращения шнеков регулируется в диапазоне 0–30 об/мин. Три шнека обеспечивают равномерную проработку массы и стабильную подачу материала на формование, а плавная регулировка скорости позволяет настраивать режим работы под конкретную рецептуру и вид продукции — от деликатных масс до плотных составов.
Равномерность проработки массы — это то, что покупатель ощущает напрямую: однородная текстура изделия, стабильная жевательная плотность, отсутствие расслоений. Именно поэтому мы относимся к шнековой системе не как к «детали конструкции», а как к основе качества всей линии: формование, завёртывание и полировка лишь сохраняют то качество, которое заложено на стадии экструзии.
Завершающий контур: охлаждение, завёртывание, полировка
После формования изделия проходят охлаждение, затем завёртывание и завершающую полировку. Полировка придаёт завёрнутым изделиям аккуратный товарный вид — это последний участок, после которого продукция передаётся на склад.
Мы рекомендуем заказчикам смотреть на полировку не как на «косметику», а как на часть упаковочной логистики: изделие с аккуратной, плотно прилегающей завёрткой лучше переносит транспортировку, меньше повреждается при фасовке в потребительскую упаковку и презентабельнее выглядит на полке. Это та мелочь, которая в рознице превращается в узнаваемость. С точки зрения покупателя именно завершающие участки формируют первое впечатление о продукте, поэтому мы уделяем им не меньше внимания, чем формованию.
Что позволяет выпускать экструдер: ассортимент продукции
Производитель прямо указывает ассортиментные возможности экструдера: он позволяет производить двухцветные конфеты, комбинированные формы, конфеты с джемовой начинкой и другую продукцию. Разберём, что означают эти возможности для ассортимента.
Двухцветные конфеты
Двухцветные конфеты — продукция, в которой два цвета массы сочетаются в одном изделии. Для покупателя это визуальная привлекательность, для производителя — возможность выпускать изделия с акцентным оформлением без дополнительной линии. Возможность двухцветного формования на одном экструдере существенно расширяет сезонный ассортимент.
Сезонная логика рынка проста: спрос на яркие, «праздничные» изделия концентрируется в короткие периоды, и выигрывает тот, кто успел вывести акцентный продукт к началу сезона. Линия, на которой двухцветное изделие осваивается сменой формы, а не закупкой оборудования, даёт производителю именно это преимущество скорости.
Комбинированные формы
Комбинированные формы — изделия, сочетающие несколько элементов конструкции в одной конфете. Это направление востребовано у брендов, которым нужен узнаваемый продукт: форма изделия становится его отличительным признаком на полке. Сменные формующие элементы экструдера позволяют осваивать такие формы силами самого производства.
Для брендов это означает и защиту ассортимента: узнаваемая форма изделия, воспроизводимая на вашем оборудовании, становится частью марки. Мы советуем закладывать разработку фирменных форм в маркетинговый план вместе с дизайном упаковки — эффект от них работает в паре.
Конфеты с джемовой начинкой
Третья заявленная возможность — конфеты с джемовой начинкой. Начинка — классический способ выделить продукт вкусовым контрастом: наружный слой и джемовая сердцевина воспринимаются покупателем как два продукта в одном. Возможность выпускать начинённые конфеты на том же оборудовании, что и однородные изделия, — это прямое расширение товарного портфеля без новых капитальных затрат.
Начинка меняет и экономику продукта: изделие с джемовой сердцевиной воспринимается покупателем как более ценное, что позволяет выстраивать ценовую линейку внутри одной категории — от базовых однородных изделий до премиальных начинённых. Всё это — на одной линии, без дублирования оборудования.
Где применяется линия: жевательная резинка, «Сугус» и молочные конфеты
По описанию производителя, данный экструдер подходит для производства жевательной резинки, конфет типа «Сугус», молочных конфет и другой продукции. Этот перечень показывает главную особенность комплекса: одна линия закрывает несколько товарных категорий.
Жевательная резинка с ксилитом
Основное назначение линии — жевательная резинка с ксилитом. Продукция этой категории требует точной проработки массы и аккуратного формования: от однородности экструдированного материала зависит и текстура изделия, и стабильность формы. Трёхшнековая система с регулировкой скорости создана именно для такой задачи.
Ксилит как основа жевательной резинки предъявляет дополнительные требования к однородности массы: текстура изделия должна быть одинаковой от края до края. Мы сознательно не раскрываем рецептурные детали — это зона ответственности технолога заказчика, — но конструктивно линия готова к работе с составами на ксилите: равномерная проработка массы здесь не опция, а базовое свойство.
Конфеты типа «Сугус»
Конфеты типа «Сугус» — жевательные изделия в индивидуальной завёртке, популярная категория, где важны и эластичность массы, и качество завёртки. Линия проектируется как цепочка, в которой формование согласовано с завёртыванием: изделие, сойдя с формования, попадает на охлаждение и далее на завёртку без ручных перевалок.
Молочные конфеты
Третья категория — молочные конфеты. Они требуют деликатного отношения к массе: равномерной проработки и стабильного температурного режима при формовании. Регулируемая скорость шнеков позволяет подстраивать интенсивность обработки под эту категорию, а завершающая полировка придаёт изделиям товарный вид.
Практика показывает, что молочные конфеты чувствительнее других категорий к режимам формования: при избыточной интенсивности обработки страдает текстура, при недостаточной — стабильность формы. Именно поэтому диапазон скорости от нуля важен: технолог находит рабочую точку опытным путём на своих рецептурах и фиксирует её в технологической карте.
«И другая продукция»
Производитель указывает и на другую продукцию: перечень применений не исчерпывается тремя категориями. Для закупщика это означает, что экструдер со сменными формами — базовая платформа для развития ассортимента: новые виды продукции осваиваются сменой формующего элемента и настройкой режимов, а не покупкой новой машины.
Технические параметры HTL-620
Приведём заявленные параметры в том виде, в котором они зафиксированы в документации производителя.
| Параметр |
Значение |
| Напряжение |
380 В/50 Гц |
| Мощность |
20 кВт |
| Количество шнеков |
3 |
| Скорость вращения шнеков |
0–30 об/мин |
| Потребление воды |
300 л/ч |
| Вес |
220 кг |
| Габаритные размеры (Д×Ш×В) |
2500×1180×1550 мм |
За этими цифрами стоят конкретные решения. Разберём каждый параметр с точки зрения практики производства.
Напряжение 380 В/50 Гц
Питание 380 В/50 Гц — стандарт промышленной сети, что упрощает подключение линии на действующем производстве: не требуется специальная электротехническая подготовка сверх обычной цеховой инфраструктуры. Точные рекомендации по подключению мы предоставляем в составе технической документации.
Мощность 20 кВт
Установленная мощность 20 кВт относится к умеренному уровню для оборудования этого класса. Для владельца это параметр, от которого считается энергетическая составляющая себестоимости; для инженера — исходная точка проектирования электроснабжения участка. Умеренное энергопотребление особенно важно при встраивании линии в действующий цех с ограниченным резервом мощности.
Три шнека, скорость 0–30 об/мин
Количество шнеков — 3, скорость вращения — 0–30 об/мин — это конструктивная основа универсальности экструдера. Три шнека распределяют нагрузку и обеспечивают равномерную проработку массы, а регулируемая скорость позволяет вести один и тот же узел через разные режимы: медленный и деликатный — для деликатных масс, более быстрый — для стандартных составов. Диапазон, начинающийся с нуля, означает плавный пуск и точную настройку под рецептуру.
Для технолога это означает управление в привычных терминах: скорость задаётся как параметр рецептуры и воспроизводится на каждой партии. Такой подход дисциплинирует производство: качество перестаёт зависеть от «чувства руки» оператора и становится свойством зафиксированного режима.
Потребление воды 300 л/ч
Потребление воды 300 л/ч — параметр, который важно учесть при подготовке участка: он определяет требования к подводу воды и отводу стока. Мы рекомендуем закладывать это значение в инженерную подготовку цеха заранее, вместе с электрикой — тогда запуск линии не потребует переделок.
Мы прикладываем к технической документации требования к подключению, поэтому подготовка участка ведётся параллельно с изготовлением линии: электрика 380 В, подвод воды из расчёта 300 л/ч и ровное основание под 220 кг оборудования — стандартный перечень подготовительных работ, который занимает считанные дни. Подвод воды и сток проще предусмотреть в проекте участка заранее, чем переделывать после монтажа: требование 300 л/ч фиксируется в задании на подготовку вместе с электрикой, и запуск проходит без инженерных сюрпризов.
Вес 220 кг и габариты 2500×1180×1550 мм
Вес 220 кг и габаритные размеры 2500×1180×1550 мм делают машину компактной по меркам кондитерского оборудования: она проходит в стандартные проёмы, размещается на обычном цеховом полу без специального фундамента и при необходимости переносится при перепланировке. Для небольших производств это часто решающий аргумент: линия не требует отдельного здания или усиления перекрытий.
Компактность даёт и организационный эффект: участок линии можно разместить рядом с действующими мощностями, а не в отдельном корпусе. Это сокращает внутреннюю логистику — масса и изделия перемещаются между участками по кратчайшему маршруту, без промежуточного хранения и лишних ручных операций.
Что даёт такая компоновка владельцу производства
Мы поставляем не отдельную машину, а согласованную линию. Из этого следуют практические эффекты, которые стоит учитывать при сравнении предложений.
Одна платформа — несколько категорий. Жевательная резинка, «Сугус», молочные конфеты — перечень применений экструдера закрывает несколько товарных ниш. Портфель продукции развивается на одном комплекте оборудования.
Ассортиментная гибкость. Двухцветные изделия, комбинированные формы, начинка джемом — сменные формы экструдера позволяют обновлять ассортимент без замены базовой машины.
Компактность и быстрый монтаж. 220 кг веса и 2,5 метра длины — это размещение на обычной производственной площади с стандартной сеткой 380 В. Подготовка участка сводится к электрике и подводу воды.
Предсказуемое потребление ресурсов. 20 кВт и 300 л/ч — конкретные цифры для расчёта себестоимости и инженерной подготовки, известные до покупки, а не после.
Товарный вид на выходе. Линия завершается полировкой: завёрнутые изделия получают аккуратный блеск, готовые к передаче в торговую упаковку.
Сумма этих эффектов складывается в главную цифру для владельца — себестоимость готовой, завёрнутой и отполированной единицы продукции. Мы рекомендуем считать именно её, а не цену машины: согласованное оборудование с предсказуемым потреблением ресурсов почти всегда выигрывает у набора «дешёвых по отдельности» машин на горизонте первого года работы.
Считая себестоимость единицы продукции, владелец получает и объективную основу для ценовой политики: понятная структура затрат позволяет уверенно работать и с базовыми позициями ассортимента, и с премиальными начинёнными изделиями.
Кому подходит линия HTL-620
Из состава линии и её характеристик следует портрет заказчика, для которого комплекс даст максимальный эффект.
Действующим кондитерским фабрикам линия позволяет открыть выпуск жевательной резинки с ксилитом и сопутствующих категорий без масштабной перестройки цеха. Небольшим и средним производствам комплекс подходит компактностью: 220 кг, 2,5 метра длины и 20 кВт мощности укладываются в типовое помещение. Контрактным производителям и брендам интересна возможность выпускать двухцветные изделия, комбинированные формы и конфеты с джемовой начинкой под собственные марки на одном оборудовании. Стартующим проектам линия даёт готовую технологическую цепочку от массы до полировки — без сборки комплекса из разнородных машин.
Если ваш проект подпадает хотя бы под одно из этих направлений — дальше мы расскажем, как правильно начать работу с линией.
Отдельно отметим: перечень применений линии шире, чем три базовые категории. Если ваша продукция не упомянута в статье, направьте её описание — по составу массы и требованиям к формованию мы оценим применимость HTL-620 и предложим конфигурацию формующих элементов.
Как мы рекомендуем организовать закупку линии
Мы поставляем линию как рабочее решение под конкретное производство. Ниже — наш рекомендуемый порядок работы. Он несложный, но именно он отличает предсказуемый запуск от покупки «на доверии».
Шаг 1. Передайте нам исходные данные
Опишите проект: какая продукция интересует в первую очередь (жевательная резинка, «Сугус», молочные конфеты или другие виды), планируемые объёмы, параметры помещения, доступные инженерные мощности. Чем полнее исходные данные, тем точнее мы подтвердим конфигурацию HTL-620 под вашу задачу.
Шаг 2. Согласуйте конфигурацию и ассортимент форм
По вашим данным мы подтверждаем состав линии и перечень формующих элементов экструдера под планируемый ассортимент: двухцветные изделия, комбинированные формы, начинка джемом. На этом же этапе фиксируются требования к участку: 380 В/50 Гц, 20 кВт, подвод воды из расчёта 300 л/ч.
Шаг 3. Получите коммерческое предложение и договор
Мы выставляем коммерческое предложение с зафиксированным составом поставки. В договоре фиксируются параметры оборудования, комплектация, порядок поставки и пусконаладочных работ. На этом этапе можно запросить образцы оформления сопроводительных документов — по ним удобно выстроить приёмку.
Шаг 4. Монтаж, запуск и освоение
После поставки линия монтируется и запускается в работу. Мы рекомендуем закладывать в график этап освоения: отладка режимов под ваши рецептуры, отработка формовки выбранных видов продукции и выход на рабочий темп. Наши специалисты сопровождают этот этап техническими консультациями.
К этапу освоения мы советуем относиться так же, как в предыдущих проектах наших клиентов: зафиксированные на ваших рецептурах режимы становятся основой стабильного качества на годы. Отличие «работает как-то» от «работает по регламенту» проявляется в первый же сезон — в доле брака, стабильности веса и виде изделия на выходе.
Такой порядок делает закупку управляемой: каждый шаг имеет проверяемый результат, а параметры линии подтверждаются работой на вашем производстве, а не только документацией.
Типичные ошибки при выборе линии жевательной резинки
За время работы мы видим, где заказчики теряют результат при выборе оборудования. Перечислим типичные ошибки — это поможет вам их избежать.
Ошибка 1. Покупка экструдера без учёта завершающего контура. Формование — только часть цепочки: без охлаждения, завёртывания и полировки изделие не приобретает товарный вид. Оценивайте линию целиком.
Ошибка 2. Закупка без учёта ассортимента форм. Если планируете двухцветные изделия или начинку джемом, сразу согласуйте перечень формующих элементов. Сменные формы — главный ресурс гибкости, и его состав стоит определить до подписания договора.
Ошибка 3. Игнорирование водоподготовки. Потребление воды 300 л/ч должно быть предусмотрено подводом и стоком до поставки линии. Этот параметр легко учесть заранее и трудно — после монтажа.
Ошибка 4. Недооценка этапа освоения. Режимы экструзии настраиваются под местное сырьё и рецептуры. Закладывайте отладку в график запуска заранее — она окупается стабильным качеством с первых партий.
Ошибка 5. Выбор только по цене. Сравнивая предложения, оценивайте комплекс: согласованность участков, перечень сменных форм, документацию и сопровождение производителя, а не только цифру в счёте.
Практика сравнения предложений проста: два комплекта с близкими характеристиками могут отличаться в работе сильнее, чем в прайс-листе. Поэтому мы предлагаем заказчикам сверять не только параметры, но и состав поставки, перечень сменных форм и формат технического сопровождения — по этим пунктам разница между решениями видна быстрее всего. Если после сравнения остались вопросы, их удобно свести в один список и направить нам до подписания договора: мы отвечаем по каждому пункту письменно, и у вашей команды остаётся документ, с которым удобно работать и на приёмке, и на запуске линии.
Частые вопросы, которые нам задают
Собрали вопросы, которые чаще всего поступают от заказчиков, с краткими ответами.
Что такое линия HTL-620? Это линия для производства жевательной резинки с ксилитом, построенная вокруг экструдера с различными формами. Линия включает участки подготовки массы, экструзии и формования, охлаждения, завёртывания и полировки готовой продукции.
Какие параметры у оборудования? Напряжение — 380 В/50 Гц, мощность — 20 кВт, количество шнеков — 3, скорость вращения шнеков — 0–30 об/мин, потребление воды — 300 л/ч, вес — 220 кг, габаритные размеры (Д×Ш×В) — 2500×1180×1550 мм.
Какую продукцию можно выпускать? Экструдер позволяет производить двухцветные конфеты, комбинированные формы, конфеты с джемовой начинкой и другую продукцию. По назначению линия подходит для производства жевательной резинки, конфет типа «Сугус», молочных конфет и другой продукции.
Что дают три шнека и регулировка скорости? Три шнека обеспечивают равномерную проработку массы, а регулировка скорости в диапазоне 0–30 об/мин позволяет настраивать режим под конкретную рецептуру и категорию продукции.
Какие требования к помещению? Машина весит 220 кг и занимает 2500×1180×1550 мм, питается от стандартной сети 380 В/50 Гц и потребляет 300 л/ч воды. Требуется стандартная цеховая подготовка: электрика, подвод воды и отвод стока.
Как узнать цену и начать закупку? Направьте нам описание проекта: интересующую продукцию, объёмы и параметры помещения. Мы подготовим конфигурацию и коммерческое предложение. Подробный порядок описан в соответствующем разделе статьи.
Как запросить у нас расчёт и цену
Цена линии производства жевательной резинки зависит от конфигурации поставки — прежде всего от перечня формующих элементов и состава сопряжённых участков, — поэтому осмысленный расчёт возможен только по конкретному проекту. Чтобы получить точное коммерческое предложение, подготовьте и направьте нам:
- перечень интересующих видов продукции (жевательная резинка, «Сугус», молочные конфеты, начинка джемом и др.);
- планируемые объёмы выпуска;
- параметры помещения и участка под размещение линии;
- доступные инженерные мощности: электрика 380 В, подвод воды.
Дальнейший порядок простой: мы подтверждаем конфигурацию, фиксируем состав поставки и выставляем коммерческое предложение. Свяжитесь с нами по контактам на странице продукта: специалисты нашей компании помогут с расчётом, подберут комплектацию под ваш проект и ответят на технические вопросы вашей команды.
📧 Готовы обсудить детали и рассчитать окупаемость? Свяжитесь с нами:
Консультация по Email: bm198@bm198.com
📞 Телефон (звонки): +86-13914666768
📱 WhatsApp (быстрые сообщения): +86-13914666768
Резюме
HTL-620 — наша линия производства жевательной резинки с ксилитом, построенная вокруг экструдера с различными формами. Экструдер позволяет производить двухцветные конфеты, комбинированные формы и конфеты с джемовой начинкой; по назначению линия подходит для производства жевательной резинки, конфет типа «Сугус», молочных конфет и другой продукции. Технологическая цепочка — от подготовки массы до охлаждения, завёртывания и полировки — выпускает изделие с законченным товарным видом.
Параметры линии зафиксированы документально: питание 380 В/50 Гц, мощность 20 кВт, три шнека с регулируемой скоростью 0–30 об/мин, потребление воды 300 л/ч, вес 220 кг, габариты 2500×1180×1550 мм. Эти цифры дают владельцу конкретные ориентиры для расчёта себестоимости, инженерной подготовки и планировки участка.
Если вы планируете запуск или расширение производства жевательной резинки и жевательных конфет — начните с запроса к нам. Линия HTL-620 поставляется под конкретный проект: мы подтвердим конфигурацию, зафиксируем параметры документально и подготовим коммерческое предложение. Свяжитесь с нами по контактам на странице продукта — поможем рассчитать проект и ответим на технические вопросы вашей команды.